
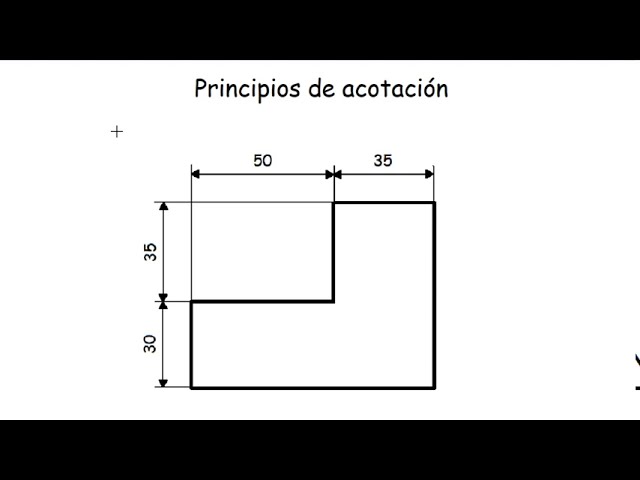
¿Por qué la pérdida de precisión en el corte puede deberse a errores en la verificación de cotas en mecanizado?
La importancia de una correcta verificación de cotas en el proceso de mecanizado
En procesos de mecanizado de alta precisión, la verificación de cotas es un paso crítico para garantizar que las piezas cumplen con las especificaciones dimensionales establecidas. Cuando esta revisión se realiza de forma inadecuada o con herramientas inexactas, puede dar lugar a una percepción errónea de la precisión real de la pieza final. Errores en la medición de cotas pueden introducir desviaciones que, si no se detectan, se trasladan al proceso de corte, generando pérdidas de precisión en fases posteriores.
Factores que afectan la precisión en la verificación de cotas
Existen múltiples causas que pueden afectar la exactitud de la medición de cotas en mecanizado, entre ellas:
- Calibración incorrecta de instrumentos: Si las herramientas de medición no están calibradas correctamente, las lecturas serán inexactas.
- Condiciones ambientales adversas: Variaciones de temperatura, humedad o vibraciones pueden alterar la precisión de las mediciones.
- Errores humanos: La interpretación de las datos, la colocación de instrumentos o la lectura pueden introducir errores significativos.
Una verificación deficiente puede llevar a que las desviaciones no se detecten a tiempo, y por tanto, las herramientas de corte se ajusten en base a datos incorrectos, generando pérdidas en la precisión del corte final.
Impacto directo en la calidad del corte y cómo evitarlo
Cuando las cotas no se verifican correctamente, el resultado es un ajuste inadecuado de las máquinas o herramientas, lo que puede provocar problemas como desvíos en la geometría, tolerancias incumplidas o incluso defectos en la superficie de las piezas. Para evitarlo, es fundamental:
- Utilizar instrumentos de medición calibrados y verificar su estado periódicamente.
- Realizar mediciones en condiciones controladas y en puntos representativos de la pieza.
- Capacitar al personal en técnicas de medición precisas y en la interpretación de los resultados.
Solo con una verificación rigurosa y constante se puede mantener la integridad dimensional del mecanizado y reducir las pérdidas de precisión en el corte.
Preguntas frecuentes
¿Qué instrumentos son los más adecuados para verificar cotas en mecanizado de precisión?
Se recomienda usar calibradores, micrómetros, escáneres 3D o instrumentos de medición por coordenadas (CMM), siempre asegurando que estén calibrados y en buen estado.
¿Cómo puedo asegurar que las mediciones sean precisas en condiciones variables de trabajo?
Es fundamental realizar mediciones en un ambiente controlado, evitando vibraciones y cambios bruscos de temperatura, además de seguir procedimientos estandarizados y realizar calibraciones periódicas.
¿Qué errores humanos son más comunes en la verificación de cotas?
Los errores más habituales incluyen malas interpretaciones de los planos, colocación incorrecta de los instrumentos y lecturas imprecisas debido a la fatiga o falta de formación adecuada.
¿Cuál es la frecuencia recomendada para calibrar los instrumentos de medición?
Depende del volumen de uso y las condiciones del entorno, pero en general, los instrumentos deben calibrarse al menos una vez al año o después de un uso intensivo o exposición a condiciones adversas.
¿Qué pasos seguir para detectar errores en la verificación de cotas?
Es recomendable realizar mediciones cruzadas con diferentes instrumentos, comparar resultados en varias sesiones y verificar que los procedimientos de medición sean consistentes y bien documentados.
Cómo identificar y corregir desviaciones en las tolerancias durante el proceso de fabricación de troqueles
Detección temprana de desviaciones en las tolerancias
Para identificar desviaciones en las tolerancias durante la fabricación de troqueles, es fundamental realizar inspecciones regulares en puntos clave del proceso. Utilizar instrumentos de medición precisos, como micrómetros, calibradores o máquinas de medición por coordenadas (CMM), permite detectar variaciones que puedan afectar la calidad final de la pieza. La comparación constante entre las dimensiones reales y las especificadas en el diseño ayuda a detectar desviaciones en fases tempranas, evitando que estas se propaguen a etapas posteriores. Además, el control de la temperatura y las condiciones ambientales en el taller es crucial, ya que factores como la expansión térmica pueden influir en las mediciones y en la precisión del proceso.
Identificación de causas de desviaciones
Una vez detectada una desviación, es necesario analizar sus posibles causas. Entre las causas más habituales se encuentran:
- Herramientas desgastadas o mal calibradas.
- Desalineación en las componentes del troquel.
- Errores en la programación o en la configuración de las máquinas CNC.
- Variaciones en los materiales utilizados, como diferentes grados de dureza o tensiones internas.
La revisión sistemática de estos aspectos permite determinar si la desviación proviene de un fallo en el proceso o de una variación en los materiales, facilitando la implementación de acciones correctivas precisas.
Procedimientos para corregir desviaciones y ajustar tolerancias
Una vez identificada la causa, la corrección debe realizarse de forma meticulosa. Es recomendable seguir un plan estructurado que incluya:
- Recalibrar o reemplazar las herramientas afectadas.
- Realinear componentes del troquel mediante ajustes mecánicos precisos.
- Actualizar los programas CNC para compensar las desviaciones detectadas.
- Realizar pruebas de validación tras cada ajuste, midiendo las dimensiones para verificar la recuperación de las tolerancias.
Es fundamental documentar cada paso y mantener un control riguroso para asegurar que las correcciones sean efectivas y sostenibles en el tiempo. La implementación de controles estadísticos en el proceso también ayuda a monitorizar la estabilidad dimensional y prevenir futuras desviaciones.
Preguntas frecuentes
¿Cómo puedo saber si una desviación en las tolerancias es aceptable?
La aceptabilidad de una desviación depende de las tolerancias especificadas en el diseño y del impacto que tenga en la función de la pieza. Es recomendable comparar las mediciones con las tolerancias establecidas y evaluar si la desviación afecta la integridad o el rendimiento del componente.
¿Qué herramientas son más efectivas para detectar desviaciones en las dimensiones?
Las herramientas más precisas incluyen máquinas de medición por coordenadas (CMM), calibradores digitales, micrómetros de alta precisión y escáneres 3D. La elección depende de la complejidad de la pieza y la precisión requerida.
¿Cuál es la mejor forma de prevenir desviaciones durante el proceso de fabricación?
La prevención pasa por un mantenimiento preventivo riguroso de las máquinas, calibraciones periódicas, control de calidad en cada etapa, y capacitación constante del personal técnico. Además, la implementación de controles estadísticos ayuda a detectar tendencias antes de que las desviaciones se vuelvan críticas.
¿Qué pasos seguir si una desviación no puede corregirse en la fase actual?
Si la desviación no puede corregirse en la fase actual, es recomendable detener la producción, analizar las causas, realizar los ajustes necesarios y validar las dimensiones antes de reanudar. Esto evita que piezas fuera de tolerancia sigan en proceso y reduce retrabajos futuros.
¿Cómo afectan las variaciones en el material a las tolerancias?
Las variaciones en el material, como diferentes grados de dureza o tensiones internas, pueden causar deformaciones o cambios dimensionales durante el mecanizado. Es importante seleccionar materiales con especificaciones controladas y realizar controles de calidad previos a la fabricación para minimizar estos efectos.
Soluciones prácticas para evitar defectos de estampación relacionados con el control dimensional de las matrices
Implementación de controles dimensionales precisos en la fase de diseño y fabricación
Una de las principales soluciones para evitar defectos de estampación vinculados al control dimensional es establecer un proceso riguroso desde la fase de diseño. Utilizar software de modelado y simulación permite prever posibles desviaciones antes de fabricar la matriz. Además, durante la fabricación, es imprescindible aplicar técnicas de medición con instrumentos de alta precisión, como máquinas de medición por coordenadas (CMM), que aseguren que las dimensiones de las matrices se ajusten a las tolerancias especificadas. La repetibilidad en los controles es clave para detectar desviaciones tempranas y corregirlas antes de la producción en serie.
Calibración y mantenimiento periódico de las herramientas de medición
Para garantizar la fiabilidad del control dimensional, la calibración regular de los instrumentos de medición es fundamental. Instrumentos como las CMM, calibres y micrómetros deben mantenerse en condiciones óptimas y calibrados según estándares reconocidos. Además, el mantenimiento preventivo de las matrices y herramientas de medición ayuda a detectar desgastes o daños que puedan alterar las dimensiones, permitiendo actuar antes de que estos defectos afecten la estampación. La implementación de un programa de revisión periódica reduce significativamente las variaciones en las dimensiones de las matrices y, en consecuencia, en las piezas producidas.
Establecimiento de tolerancias ajustadas y control en línea
Definir tolerancias realistas y basadas en las capacidades del proceso de fabricación es vital para evitar errores en la estampación. Las tolerancias demasiado estrictas pueden generar defectos por desviaciones menores, mientras que tolerancias demasiado laxas comprometen la calidad del producto. Incorporar controles en línea durante el proceso, como mediciones automáticas o sistemas de visión, permite detectar desviaciones en tiempo real y realizar ajustes inmediatos. Esto reduce la cantidad de piezas defectuosas y optimiza la eficiencia del proceso.
Preguntas frecuentes sobre control dimensional en matrices de estampación
¿Cuál es la frecuencia recomendada para calibrar los instrumentos de medición?
Depende del volumen de producción y del uso del equipo, pero generalmente se recomienda calibrar cada 3 a 6 meses o tras cambios significativos en el equipo.
¿Qué errores comunes se detectan en el control dimensional de matrices?
Los errores habituales incluyen desgastes en los bordes de corte, deformaciones por fatiga del material, y desviaciones en las dimensiones debido a temperaturas de trabajo elevadas o errores en la medición.
¿Cómo puedo verificar que una matriz mantiene sus dimensiones durante el uso?
Realizando inspecciones periódicas con equipos de medición precisos y comparando las dimensiones actuales con las especificaciones originales, además de llevar un registro de desgaste y posibles reparaciones.
¿Qué impacto tiene una matriz mal controlada en la calidad de la estampación?
Puede causar defectos como desalineaciones, deformaciones, bordes irregulares o piezas fuera de tolerancia, afectando la funcionalidad y estética del producto final.
¿Qué medidas preventivas se pueden adoptar para reducir desviaciones en las matrices?
Implementar controles dimensionales rigurosos, realizar mantenimiento preventivo, usar materiales de alta calidad, y capacitar al personal en técnicas de medición y control.

Mejorar la precisión en fotograbados técnicos mediante una verificación de cotas efectiva
Importancia de una verificación de cotas rigurosa en fotograbados
La precisión en fotograbados técnicos es fundamental para garantizar la correcta transferencia de detalles y cumplir con las especificaciones de diseño. Una verificación de cotas efectiva permite detectar desviaciones o errores en etapas tempranas, evitando retrabajos costosos y retrasos en la producción. El control dimensional preciso asegura que cada elemento grabado se ajuste a las tolerancias establecidas, preservando la funcionalidad y la calidad del componente final. Además, una revisión minuciosa contribuye a mantener la repetitividad en lotes grandes, minimizando variaciones entre piezas.
Herramientas y métodos para una verificación de cotas eficiente
Para mejorar la precisión, es esencial contar con instrumentos de medición de alta precisión, como escáneres 3D, micrómetros, calibradores y máquinas de medición por coordenadas (CMM). La aplicación de estos dispositivos en cada etapa del proceso permite detectar desviaciones con alta sensibilidad. Asimismo, la utilización de software especializado en control dimensional facilita la comparación entre el diseño CAD y la pieza grabada, identificando rápidamente cualquier discrepancia. La clave está en integrar estas herramientas en un plan de inspección sistemático y documentado.
Procedimientos clave para una verificación efectiva
Un proceso efectivo de verificación de cotas en fotograbados debe seguir pasos claros y estructurados:
- Revisión previa al grabado: verificar que los archivos CAD estén libres de errores y con las tolerancias correctas.
- Inspección durante el proceso: realizar mediciones en puntos críticos tras el grabado para detectar desviaciones tempranas.
- Comparación post-proceso: cotejar las cotas finales con las especificaciones originales mediante mediciones precisas.
Este enfoque permite ajustar parámetros en tiempo real y garantizar que las piezas cumplen con los estándares dimensionales requeridos.
Preguntas frecuentes
¿Cuál es la tolerancia típica en fotograbados técnicos?
La tolerancia varía según la aplicación, pero generalmente se busca un rango de ±0,02 mm a ±0,05 mm para garantizar precisión en detalles finos.
¿Qué instrumentos son más recomendables para verificar cotas en fotograbados?
Los instrumentos más utilizados son los escáneres 3D, CMM, calibradores digitales y micrómetros de alta precisión, dependiendo de la complejidad y tamaño de la pieza.
¿Cómo puedo detectar desviaciones en el proceso de grabado?
Mediante inspecciones periódicas con herramientas de medición durante la producción, comparando los resultados con los archivos CAD y ajustando parámetros en función de las desviaciones detectadas.
¿Qué errores comunes afectan la precisión en fotograbados?
Errores habituales incluyen desalineaciones en la plantilla, variaciones en la temperatura de trabajo, desgaste de las herramientas de grabado y errores en la preparación del archivo digital.
¿Qué impacto tiene una verificación de cotas deficiente?
Una revisión insuficiente puede provocar piezas con dimensiones incorrectas, lo que afecta el ensamblaje, el rendimiento y la durabilidad del producto final, además de generar retrabajos costosos.
¿Qué impacto tiene el desgaste de los troqueles en la precisión de las piezas y cómo realizar una verificación de cotas adecuada?
Impacto del desgaste en la precisión dimensional de las piezas
El desgaste progresivo de los troqueles afecta directamente la precisión con la que se fabrican las piezas. Cuando un troquel comienza a desgastarse, sus superficies de contacto, especialmente las zonas de corte y perfil, pierden definición y uniformidad. Esto puede traducirse en desviaciones en las cotas, bordes menos limpios y dimensiones que no cumplen con las tolerancias establecidas. Además, el desgaste irregular puede generar variaciones en la forma de las piezas, afectando su ajuste y funcionalidad en ensamblajes posteriores. La pérdida de precisión se vuelve especialmente crítica en producción de alta precisión, donde incluso pequeñas variaciones pueden impactar en la calidad final del producto.
Cómo realizar una verificación de cotas efectiva ante el desgaste
Para mantener la calidad y precisión en la producción, es fundamental realizar verificaciones periódicas de las cotas de las piezas y de las superficies del troquel. La primera recomendación es establecer un plan de control dimensional basado en la frecuencia de uso y en las tolerancias críticas del proceso. Utiliza instrumentos de medición precisos, como calibradores, micrómetros y máquinas de medición por coordenadas (CMM), para comprobar las dimensiones en diferentes puntos del troquel y las piezas producidas. Es importante comparar las mediciones con las cotas originales y detectar desviaciones que puedan indicar desgaste excesivo. Además, realiza inspecciones visuales en las superficies de corte y perfil, buscando signos de desgaste, marcas, grietas o acumulación de material que puedan afectar la precisión.
Factores que influyen en la verificación y mantenimiento del troquel
– Condiciones de trabajo: La temperatura, humedad y lubricación influyen en la aceleración del desgaste y en la precisión de las mediciones.
– Tipo de material: Materiales duros o abrasivos generan un desgaste más rápido, requiriendo controles más frecuentes.
– Frecuencia de uso: Troqueles en producción continua necesitan revisiones más periódicas.
– Normas y tolerancias: Definir límites claros para las desviaciones permite actuar antes de que la calidad de las piezas se vea comprometida.
Preguntas frecuentes
¿Con qué frecuencia debo verificar las cotas del troquel?
Depende del volumen de producción y de la precisión requerida, pero generalmente se recomienda realizar inspecciones cada cierto número de ciclos o días de uso, ajustando según la experiencia y las condiciones de trabajo.
¿Qué herramientas son las más recomendables para la medición de cotas en troqueles?
Las herramientas más precisas incluyen calibradores, micrómetros, medidores de altura y máquinas de medición por coordenadas (CMM), que permiten detectar desviaciones en dimensiones críticas con alta precisión.
¿Cómo puedo detectar el desgaste antes de que afecte la calidad de las piezas?
La inspección visual regular, junto con mediciones comparativas con las cotas originales y análisis de la calidad de las piezas producidas, ayuda a identificar signos tempranos de desgaste y actuar preventivamente.
¿Qué acciones tomar si detecto una desviación en las cotas?
Primero, evaluar si la desviación es aceptable según las tolerancias establecidas. En caso contrario, realizar ajustes en el troquel, reparaciones o reemplazos de componentes desgastados para restablecer la precisión.
¿Qué impacto tiene un desgaste excesivo en la vida útil del troquel?
El desgaste excesivo puede reducir significativamente la vida útil del troquel, generando mayores costos de reparación, reprocesos y riesgos de producir piezas fuera de tolerancia.
Optimización del proceso de ajuste de matrices para garantizar tolerancias precisas en mecanizado y estampación
Análisis preliminar y planificación del ajuste
Para optimizar el proceso de ajuste de matrices, es fundamental realizar un análisis exhaustivo de las tolerancias requeridas en la pieza final y comprender las características del material y la geometría de la matriz. Una planificación precisa que considere estos aspectos ayuda a definir los pasos adecuados y a prever posibles desviaciones durante el proceso. Es recomendable establecer puntos de control en cada fase, desde la fabricación inicial hasta el ajuste final, para detectar y corregir desviaciones tempranamente. La selección de herramientas y componentes de ajuste con precisión controlada también influye significativamente en la calidad del resultado.
Utilización de técnicas de medición y control dimensional
El uso de instrumentos de medición de alta precisión, como escáneres 3D, micrómetros y comparadores ópticos, es esencial para verificar las dimensiones y tolerancias en cada etapa del ajuste. La medición continua permite detectar desviaciones en tiempo real y realizar correcciones precisas, evitando acumulación de errores que puedan afectar la calidad de la estampación o mecanizado. Además, implementar procedimientos estandarizados de control, como inspecciones en diferentes fases del proceso, ayuda a mantener la trazabilidad y garantizar que las tolerancias se cumplan de forma consistente.
Procedimientos de ajuste y técnicas de compensación
Para garantizar tolerancias precisas, es recomendable emplear técnicas de ajuste que permitan una compensación efectiva de las desviaciones. Entre ellas, destacan:
- Ajustes mecánicos finos mediante tornillos de ajuste, roscas de precisión o elementos de compresión controlada.
- Uso de calzas o espaciadores para modificar la posición relativa de componentes y reducir errores en dimensiones críticas.
- Aplicación de recubrimientos o tratamientos superficiales que puedan influir en el ajuste, asegurando que no alteren las tolerancias establecidas.
Es crucial documentar cada ajuste y realizar pruebas de estampación o mecanizado para verificar que las tolerancias se mantienen en los límites especificados. La experiencia y el conocimiento técnico en estos procedimientos garantizan un proceso de ajuste eficiente y repetible.
Preguntas frecuentes
¿Cuál es la causa más común de desviaciones en el ajuste de matrices?
La causa más habitual suele ser la variación en las dimensiones de las piezas o componentes debido a tolerancias de fabricación, además de posibles deformaciones por estrés residual en el material.
¿Qué herramientas son imprescindibles para verificar tolerancias en el ajuste?
Instrumentos como micrómetros, comparadores de cuadrante, escáneres 3D y perfiles de medición son esenciales para garantizar mediciones precisas y controladas.
¿Cómo influye la elección del material en el ajuste de la matriz?
El material afecta la estabilidad dimensional, la deformación durante el mecanizado y la durabilidad. Materiales con baja deformación y alta estabilidad dimensional facilitan ajustes precisos y mantenimientos prolongados.
¿Qué pasos seguir para corregir una desviación detectada en la matriz?
Primero, identificar la causa específica, luego realizar ajustes mecánicos finos o reemplazar componentes si es necesario, seguido de verificaciones para confirmar que la tolerancia se ha restablecido.
¿Cuál es la frecuencia recomendada para realizar revisiones en matrices de producción?
Depende del volumen de producción y del uso, pero generalmente se recomienda una revisión cada cierto número de ciclos o cuando se detecten desviaciones en las piezas producidas.